

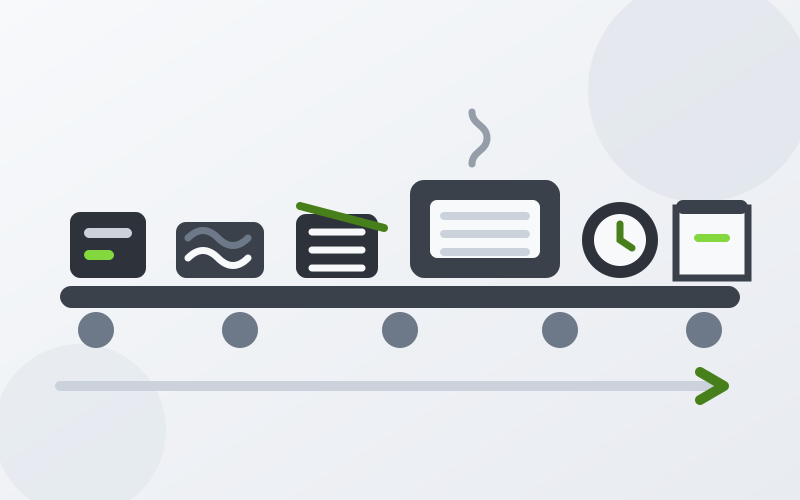
Cách dễ nhất để hiểu một nhà máy là đi dọc theo nguyên liệu. Dưới đây là hành trình của một lô nông sản tươi từ lúc xe tải dừng ở sân tới lúc thành phẩm nằm trong thùng — và tại mỗi trạm, thứ có thể hỏng là gì.
Trạm 1 — Tiếp nhận và phân loại
Lô hàng được cân, lấy mẫu và kiểm cảm quan ngay tại sân. Ba việc xảy ra ở đây: loại bỏ phần dập nát và tạp chất, phân loại theo kích cỡ, và đo độ ẩm ban đầu.
Con số độ ẩm ban đầu quyết định toàn bộ phần còn lại: thời gian sấy, tỷ lệ thu hồi, và cả giá thành trên mỗi ki-lô thành phẩm. Nguyên liệu ướt hơn dự kiến không làm hỏng lô, nhưng làm sai kế hoạch — nên nó được ghi vào hồ sơ ngay từ đầu chứ không suy ngược về sau.
Rủi ro của trạm này: nhận hàng không phân loại. Một lô lẫn củ to củ nhỏ sẽ không có chế độ sấy nào đúng cho tất cả.
Trạm 2 — Rửa và làm ráo
Rửa loại đất cát và một phần dư lượng bề mặt. Sau rửa, nguyên liệu phải được làm ráo triệt để trước khi vào sấy — nước bám bề mặt là nước mà máy sấy phải bốc đi bằng năng lượng, không mang lại giá trị gì.
Rủi ro: để nguyên liệu ướt đọng chờ quá lâu giữa rửa và sấy. Đây là khoảng thời gian vi sinh phát triển nhanh nhất trong cả chuỗi.
Trạm 3 — Cắt tạo hình
Đây là trạm quyết định nhiều thứ hơn vẻ ngoài của nó. Quy cách cắt được chốt bằng con số — độ dày tính bằng mi-li-mét, hình dạng lát hay hạt lựu hay sợi — chứ không mô tả bằng lời.
Lý do: độ dày quyết định thời gian sấy theo quan hệ không tuyến tính. Miếng dày gấp đôi cần hơn gấp đôi thời gian, và nếu ép về đúng thời gian cũ thì mặt ngoài khô cứng trong khi lõi còn ẩm — lỗi “vỏ cứng lõi ướt” mà không kiểm tra bằng cắt đôi thì không phát hiện được.
Trạm 4 — Xử lý trước sấy (tuỳ mặt hàng)
Không phải lô nào cũng qua trạm này. Với nhóm dễ thâm màu, có thể chần nhanh hoặc ngâm dung dịch chống oxy hoá trước khi sấy. Với nhóm cần giữ nguyên trạng, bỏ qua.
Đây là điểm cần thống nhất rõ trong hợp đồng: xử lý gì, bằng gì, và điều đó có phải công bố trên nhãn không.
Trạm 5 — Sấy
Nguyên liệu vào buồng theo chế độ đã cố định ở lô thử. Trong suốt mẻ, nhiệt độ được ghi theo mốc thời gian chứ không ghi một lần lúc bắt đầu.
Ba nhóm công nghệ sấy và cách chọn giữa chúng ở máy móc thiết bị.
Trạm 6 — Cân bằng ẩm
Trạm hay bị bỏ qua nhất, và bỏ qua nó là nguyên nhân phổ biến của hàng mốc sau vài tuần.
Ngay khi ra khỏi buồng sấy, độ ẩm phân bố không đều giữa các miếng và giữa mặt ngoài với lõi. Nếu đóng gói ngay, ẩm sẽ tự tái phân bố bên trong bao bì kín — chỗ ẩm cao gặp đúng điều kiện để mốc.
Vì vậy sau sấy, sản phẩm được để ổn định trong điều kiện kiểm soát cho ẩm cân bằng, rồi mới đo lại độ ẩm để nghiệm thu.
Trạm 7 — Sàng, kiểm và đóng gói
Loại mảnh vụn và miếng không đạt, kiểm kim loại nếu quy trình yêu cầu, rồi vào bao bì. Sản phẩm sấy hút ẩm rất nhanh, nên khu đóng gói cần kiểm soát ẩm không khí — đóng hàng khô trong phòng ẩm là tự huỷ công sức của sáu trạm trước.
Trạm 8 — Lưu mẫu và xuất hàng
Mỗi lô lưu mẫu đối chứng theo hạn sử dụng công bố. Hồ sơ lô đi cùng hàng gồm toàn bộ số liệu của tám trạm.
Xem chi tiết cách kiểm ở từng điểm dừng: kiểm soát chất lượng.
Chạy thử trước khi chạy lô
Với mặt hàng mới, dây chuyền được chạy ở quy mô nhỏ trước để tìm bộ thông số. Kết quả lô thử là căn cứ để chốt giá và thời gian giao, thay vì ước lượng từ mặt hàng gần giống.
Gửi mẫu và yêu cầu qua trang liên hệ hoặc gọi 0915158444.
Người chịu trách nhiệm nội dung
Quang Khải — Giám đốc kinh doanh tại Công ty Cổ phần HCN Pharma. Phụ trách tư vấn kỹ thuật và rà soát nội dung về năng lực gia công, công nghệ sấy và hồ sơ công bố sản phẩm trên Giacong.vn. Liên hệ: 0915158444.