

Kiểm chất lượng ở cuối dây chuyền chỉ làm được một việc: phát hiện lô đã hỏng. Nó không cứu được lô đó, và không cho biết vì sao. Vì vậy kiểm soát được đặt tại các điểm dừng dọc quá trình, nơi còn kịp chỉnh.
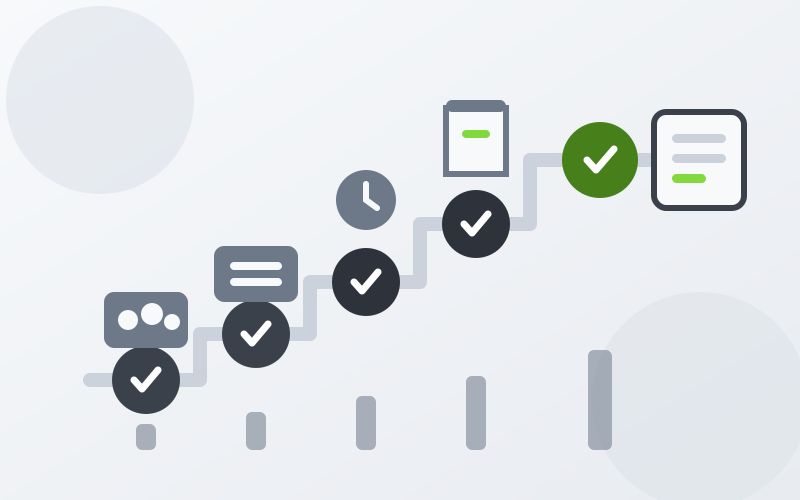
Điểm dừng 1 — Nguyên liệu vào
Lô hàng không được nhập kho trước khi kiểm. Bốn nội dung:
- Cảm quan — màu, mùi, tạp chất, dấu hiệu ẩm mốc hoặc côn trùng.
- Độ ẩm ban đầu — con số này định đoạt thời gian sấy và tỷ lệ thu hồi của cả lô.
- Kích cỡ và độ đồng đều — lô lẫn to nhỏ thì không có chế độ nào đúng cho tất cả.
- Hồ sơ kèm theo của nhà cung cấp.
Đây là điểm dừng có tỷ lệ chi phí trên hiệu quả cao nhất trong cả chuỗi. Một lô nguyên liệu không đạt bị chặn ở đây tốn chi phí trả hàng; cũng lô đó lọt vào sản xuất thì tốn cả nguyên liệu, cả thời gian máy, cả bao bì.
Điểm dừng 2 — Giữa quá trình chế biến
Kiểm gì phụ thuộc công nghệ, nhưng nguyên tắc chung là kiểm ở chỗ còn chỉnh được:
Với sấy — nhiệt độ buồng ghi theo mốc thời gian, độ ẩm giữa mẻ, và cắt đôi miếng để kiểm lõi. Kiểm lõi là cách duy nhất phát hiện lỗi vỏ cứng lõi ướt, và không có cách nào phát hiện nó từ bên ngoài.
Với nghiền — cỡ hạt bằng rây phân tách rồi cân từng phần, độ ẩm bột, và nhiệt độ khối bột với nhóm nhạy nhiệt.
Với trộn — lấy mẫu ở nhiều vị trí trong mẻ, không lấy một mẫu ở giữa. Trộn không đều nhìn bằng mắt không thấy.
Điểm dừng 3 — Sau cân bằng ẩm
Riêng với hàng sấy, có một điểm dừng mà nhiều nơi bỏ qua, và bỏ qua nó là nguyên nhân phổ biến của hàng mốc sau vài tuần trong kho.
Ngay khi ra khỏi buồng sấy, ẩm phân bố không đều giữa các miếng và giữa vỏ với lõi. Đo độ ẩm lúc này cho con số không đại diện. Sản phẩm cần được để ổn định cho ẩm cân bằng, rồi mới đo lại để nghiệm thu.
Điểm dừng 4 — Trong lúc đóng gói
Chữ “trong lúc” là điểm mấu chốt. Máy trôi thông số dần trong ca, nên kiểm một lần đầu ca không bắt được gì.
- Cân mẫu theo tần suất — sai số tính theo tỷ lệ, nên gói càng nhỏ tần suất càng dày.
- Kiểm độ kín mối hàn theo tần suất — rò gói là dạng lỗi nhìn bằng mắt không thấy, phải kiểm bằng phương pháp.
- Kiểm nội dung in — số lô, ngày sản xuất, hạn dùng.
Điểm dừng 5 — Thành phẩm
Đối chiếu với bảng chỉ tiêu đã ký trong hợp đồng, kèm mẫu đối chứng cảm quan. Lấy mẫu lưu theo hạn sử dụng công bố.
Vì sao thứ tự này quan trọng
Năm điểm dừng xếp theo nguyên tắc: chặn lỗi ở chỗ chi phí sửa còn thấp nhất.
Một vấn đề nguyên liệu bị chặn ở điểm 1 tốn tiền trả hàng. Cũng vấn đề đó phát hiện ở điểm 5 tốn nguyên liệu, thời gian máy, bao bì và cả ngày giao. Càng về sau, cùng một lỗi càng đắt.
Ghi số, không ghi kết luận
Hồ sơ ghi con số đo được, không ghi “đạt”. Lý do: “đạt” không giúp ích gì khi ba tháng sau cần biết vì sao lô đó tốt hơn hoặc kém hơn lô khác. Con số thì giúp — nó cho phép so sánh giữa các lô và tìm ra chế độ tốt nhất.
Toàn bộ số liệu năm điểm dừng đi cùng hàng. Xem hồ sơ lô và truy xuất nguồn gốc.
Người chịu trách nhiệm nội dung
Quang Khải — Giám đốc kinh doanh tại Công ty Cổ phần HCN Pharma. Phụ trách tư vấn kỹ thuật và rà soát nội dung về năng lực gia công, công nghệ sấy và hồ sơ công bố sản phẩm trên Giacong.vn. Liên hệ: 0915158444.